
自动贴膜机夹具设计对贴合精度的作用
发布日期:2026.09.30
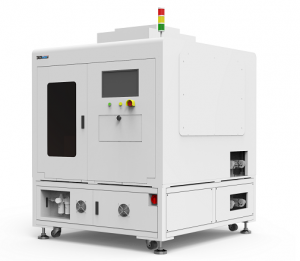
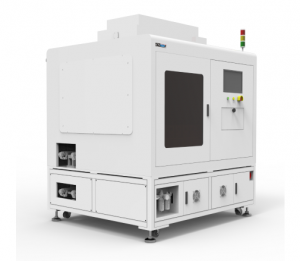
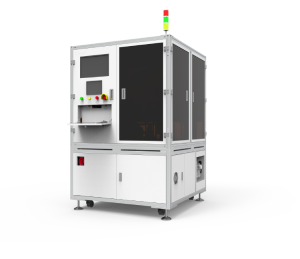
自动贴膜机依靠夹具固定待贴工件,配合膜材输送、压合机构完成保护膜贴合。夹具作为承载工件的基础部件,其结构设计、定位方式、夹持稳定性,直接决定贴膜位置精度,也是改善气泡、翘边、偏移等不良的关键一环。很多贴膜良率问题,根源并非膜材或者压合滚轮,而是夹具定位方案不合理。
夹具设计首要考量基准定位原则。工件定位一般采用一面两销定位方式,依靠工件本身的工艺基准面作为定位基准,减少基准不重合带来的误差。定位销、定位挡块尺寸公差需要严格管控,定位间隙过大,工件会发生左右窜动,造成贴膜偏移;间隙过小,工件取放卡顿,影响上下料效率。对于薄壁或者易变形工件,不能硬限位强行压紧,防止工件受压变形,进而影响贴合精度。
夹持力控制是夹具设计的另一重要点。夹具夹紧机构常用气缸、真空吸附两种方案。刚性夹紧适合刚性较好的工件,夹持稳定,但要控制夹紧力,压力过大挤压工件变形;真空吸盘夹具适合平面轻薄工件,接触均匀,不会压伤表面,但要做好真空回路设计,防止真空泄漏造成工件轻微滑动。曲面工件夹具,需要仿形支撑结构,让工件背面得到完整支撑,避免贴膜压合时工件发生形变。
夹具的重复定位精度影响连续生产稳定性。夹具底座需要可靠固定在贴膜机工作台,避免设备运行振动带来夹具位移。夹具的定位块、定位销属于易磨损零件,长期批量生产会产生磨损量,磨损累积之后,定位基准偏移,贴膜精度持续变差。设计时要考虑零件可拆卸更换,方便后期维护校准。
除定位与夹持之外,夹具结构还需要兼顾避空设计。贴膜压合滚轮在运动过程中,夹具边缘、定位结构不能和滚轮发生干涉。同时工件贴膜区域背面要有支撑,压合的时候工件不会下沉,防止膜材拉伸偏移。部分工件表面容易产生静电,夹具材质可选用防静电材料,减少静电吸附灰尘,降低贴膜异物不良。
换型生产场景下,快换夹具结构可以大幅缩短产品切换时间。标准化夹具底座,更换产品时只替换定位工装,不需要重新校正整机坐标。夹具更换完成后,仍需要复核定位精度。总而言之,夹具不只是简单固定工件,合理的定位基准、夹持方案、仿形支撑与结构避空,能够很大限度减少工件位移与形变,保障自动贴膜机持续稳定的贴合精度。