
贴标机设备对接流水线联动控制技术要点
发布日期:2026.09.30
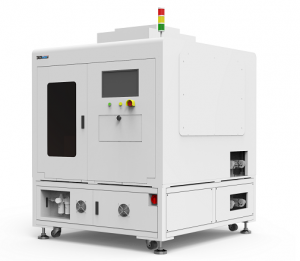
自动化产线中,贴标机很少单独运行,大多直接对接输送流水线,实现工件连续输送、定位、贴标、下料一体化作业。贴标机与流水线的联动控制效果,直接影响贴标位置一致性、生产节拍以及整机运行稳定性,联动调试是产线集成阶段的核心工作。
流水线和贴标机联动的核心,是信号同步与速度匹配。流水线负责持续输送工件,贴标机依靠光电传感器或者视觉检测识别工件到位信号。当工件进入检测区域,传感器触发信号,贴标机接收信号后启动出标动作。如果信号时序不匹配,会出现标签超前、滞后,造成贴标位置偏移。工件输送速度与标签剥离速度需要保持匹配,输送过快,标签来不及剥离;输送过慢,标签容易拉扯变形,产生褶皱。
常用联动模式分为两种。一种是跟随式同步联动,贴标机主轴编码器采集流水线输送速度,贴标出标速度实时跟随流水线速度动态调整,适合连续不停机输送的产线,工件不间断通过贴标工位。另一种是间歇式联动,流水线输送工件到贴标工位后暂停,定位机构夹紧工件,完成贴标后,贴标机输出完成信号,流水线继续输送,这种模式贴标精度更高,适合高精度工件贴标场景。

工件定位是联动控制不可缺少的环节。单纯依靠输送皮带输送容易出现工件左右偏移,所以流水线常搭配挡边、定位气缸、导向限位结构。工件在到达贴标工位前完成纠偏,保证每一件工件进入贴标位置姿态一致。同时,信号触发点需要预留合理的提前量,标签剥离有一段行程,需要提前触发出标,才能让标签刚好落在工件目标位置。
通讯与故障联锁也是联动重要点。贴标机与流水线PLC之间通过IO信号或者通讯协议交互,具备故障联锁功能。当贴标机出现标签用完、卡纸、报警等异常时,贴标机输出停机信号,流水线暂停送料,避免工件堆积或者空贴漏贴。产线调试时需要设置信号延时参数,消除传感器误触发、信号抖动带来的干扰。
在实际调试过程中,还需要考虑工件尺寸换型。更换产品规格之后,传感器触发位置、出标提前量、输送速度都需要重新校准。同时环境振动会影响传感器信号稳定性,传感器安装位置要做减震处理。做好速度同步、信号时序、工件定位与故障联锁,贴标机和流水线才能稳定协同运行,减少漏标、偏标问题,保障整条产线的生产良率。