
贴标机设备工作原理,贴标分类与调试要点
发布日期:2026.10.22
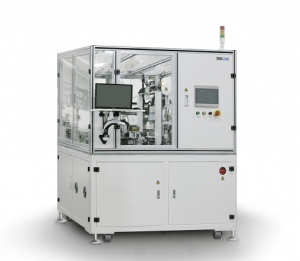
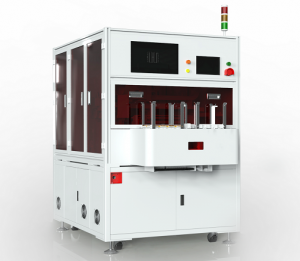
贴标机以不干胶贴标机为主流,依靠标签底纸在剥离板处急转弯,使标签前端与底纸分离,配合输送、检测、伺服送标、压标机构,将标签平整贴合到产品表面。整机可单机使用,也可对接灌装、包装流水线配套生产。

1.工作原理:
产品经输送通道连续送入,经过标签电眼检测位,传感器发出信号,设备触发送标动作。标签卷由伺服或步进驱动送料,标签到达剥离板位置,底纸沿弯折角急转回收,标签失去底纸支撑后前端翘起,逐步剥离。工件行至贴标工位,标签贴合产品表面,随后压标轮跟随滚动,压实标签,排除气泡,底纸由收纸轴同步收卷,完成一次贴标。整机依靠电眼触发、送标同步、压标压实、收纸回卷四个动作闭环配合,实现连续稳定贴标。
2.贴标分类:
圆瓶贴标机:分立式、卧式两种,支持单标、双标、周向定位贴标,多用于日化、医药、饮料瓶体。
平面贴标机:分吸贴式、滚贴式,适配纸盒、盖板、电池、板材等平面产品,电子行业常用高精度款。
侧面贴标机:适配方瓶、扁瓶侧面贴标,可一次完成前后双标贴标。
在线打印贴标机:集成热打码模块,实时打印条码、批号后同步贴标,多用于仓储物流。
3.调试要点:
标签电眼对准标签间隙,透明标签优先选用超声波电眼,防止漏标、重标。
输送速度与送标速度保持同步,速度差过大,会出现标签歪斜、褶皱。
压标轮压力适中,压力过小,标签起翘、贴合不牢,压力过大,容易拉断标签、压伤产品。
调整剥离板角度,刀口保持光滑无毛刺,避免标签撕裂。
换产时保存参数配方,记录标签长度、延时参数,缩短调试时间。
4.常见故障与对策:
漏标、无出标:电眼偏移,底纸打滑,送料辊摩擦力不足。
标签歪斜:工件定位不准,输送带跑偏,剥离板角度不当。
褶皱、气泡:压标轮不同步,产品表面有水汽、油污,标签粘性不匹配。
断标:剥离刀口有毛刺,标签张力过大,标签材质偏薄。
5.维护规范:
定期清理剥离板、导辊堆积的胶垢,清洁电眼表面灰尘,检查输送带、轴承,定期加注润滑,保证送标、收纸平稳